Координаты станка
При пусконаладке мы откалибровали камеру по меткам на столе. Благодаря этой привязке система переводит положение углов на снимке в миллиметры по осям станка.
На заводе «Горэлтех» система за 22 секунды подготовила программу нанесения уплотнителя для всех крышек на столе. По оценке производства, работа с партией ускорилась минимум в 10 раз.
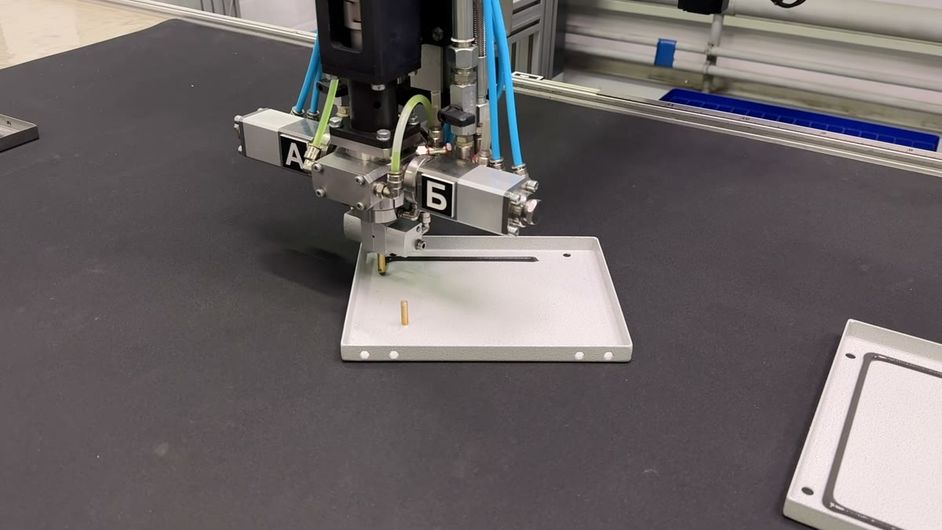
На заводе «Горэлтех» станок с ЧПУ наносит уплотнитель по контуру металлических крышек. Чтобы полоса легла на заданном расстоянии от края, путь сопла в программе должен точно совпадать с положением каждой крышки на столе.
Оператор выставлял крышки ровным рядом. Разница в несколько десятых миллиметра на каждой детали накапливалась по длине ряда. Приходилось вручную править почти всю программу. Чем больше крышек на столе, тем дольше станок ждал запуска.
Завод попросил нас измерить эти отклонения. Мы установили над столом промышленную камеру. Теперь за одну съёмку система определяет положение всех крышек и строит для каждой свой путь нанесения. Оператор проверяет результат на экране.
Координаты станка
При пусконаладке мы откалибровали камеру по меткам на столе. Благодаря этой привязке система переводит положение углов на снимке в миллиметры по осям станка.
Контур крышки
Оператор оставляет промежутки между деталями, чтобы камера видела каждую кромку. Система сопоставляет три кадра и измеряет размеры и поворот каждой крышки.
Линия нанесения
Оператор задаёт отступ от края для каждой стороны крышки. По этим значениям система строит замкнутую траекторию и пересчитывает её при изменении параметров.
Раньше основное время работы с партией уходило на составление программы. Теперь оператор запускает общий расчёт для всего стола. На записи хорошо виден этот момент — система готовит G-код сразу для трёх крышек.
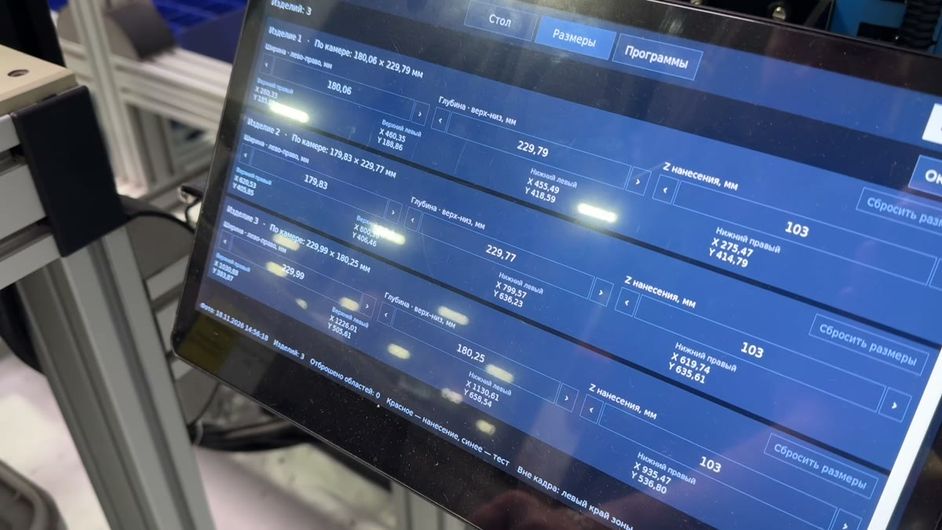
На сенсорном экране можно посмотреть всю выкладку с рассчитанными траекториями или открыть размеры отдельной крышки. На кадре с производства видны три изделия. У первых двух длинная сторона направлена вдоль одной оси станка, у третьего — поперёк. Система определила положение каждого из них.
Для каждой крышки на экране указаны ширина, глубина и координаты углов. Оператор может уточнить размер или высоту сопла для конкретной детали. Приложение сразу пересчитывает программу с учётом правки.
После проверки выкладки оператор нажимает «Передать». В общей папке на компьютере станка появляются два файла с одной отметкой времени. Один предназначен для проверки положения сопла, второй — для нанесения уплотнителя.
Во время сухого прохода подача материала отключена. Сопло подходит к четырём контрольным точкам каждой крышки. Оператор видит, правильно ли оно расположено относительно края и поверхности детали.
После проверки оператор загружает рабочий файл в штатной программе станка. Сопло идёт по рассчитанному контуру, подаёт уплотнитель и переходит к следующей крышке.