 Автоматическое измерение
Датчик фиксирует колебания во время работы инструмента и подачи. Измерения сохраняются со временем, чтобы связать их с выполняемой обработкой.
Снижайте риск брака, вовремя замечая нестабильную работу инструмента и станка.
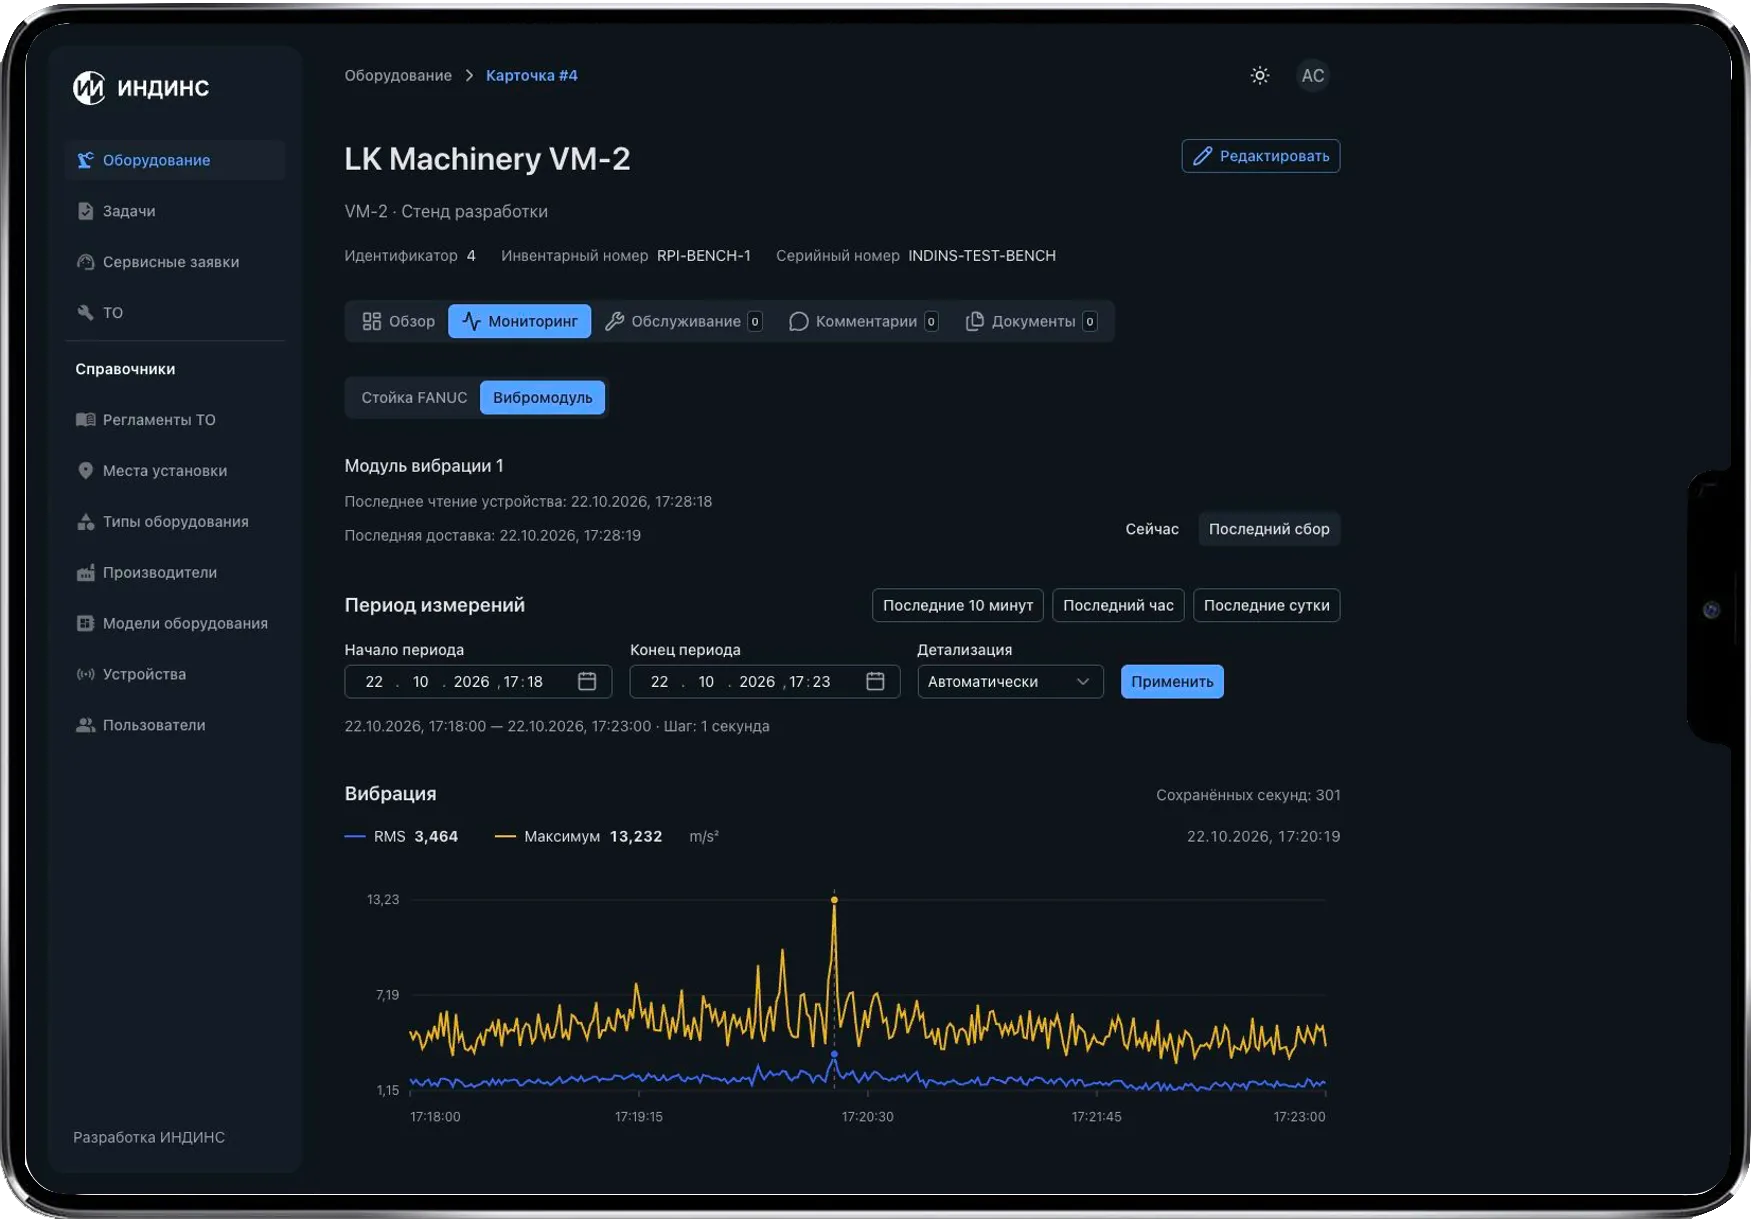
Вибромодуль устанавливается на станок и автоматически собирает данные о колебаниях. Для оценки изменений сравниваем периоды работы одного инструмента по одной программе; правила автоматического сопоставления проверяем при подключении.
Устойчивый рост вибрации помогает заметить изменение условий обработки. Оператор получает основание проверить инструмент и геометрию, чтобы устранить причину до накопления брака и переделки.
Отдельная задача — фиксация ударов. Система сохраняет момент и интенсивность события, сопоставляет их с действиями на стойке и помогает восстановить обстоятельства, после которых требуется проверка станка.
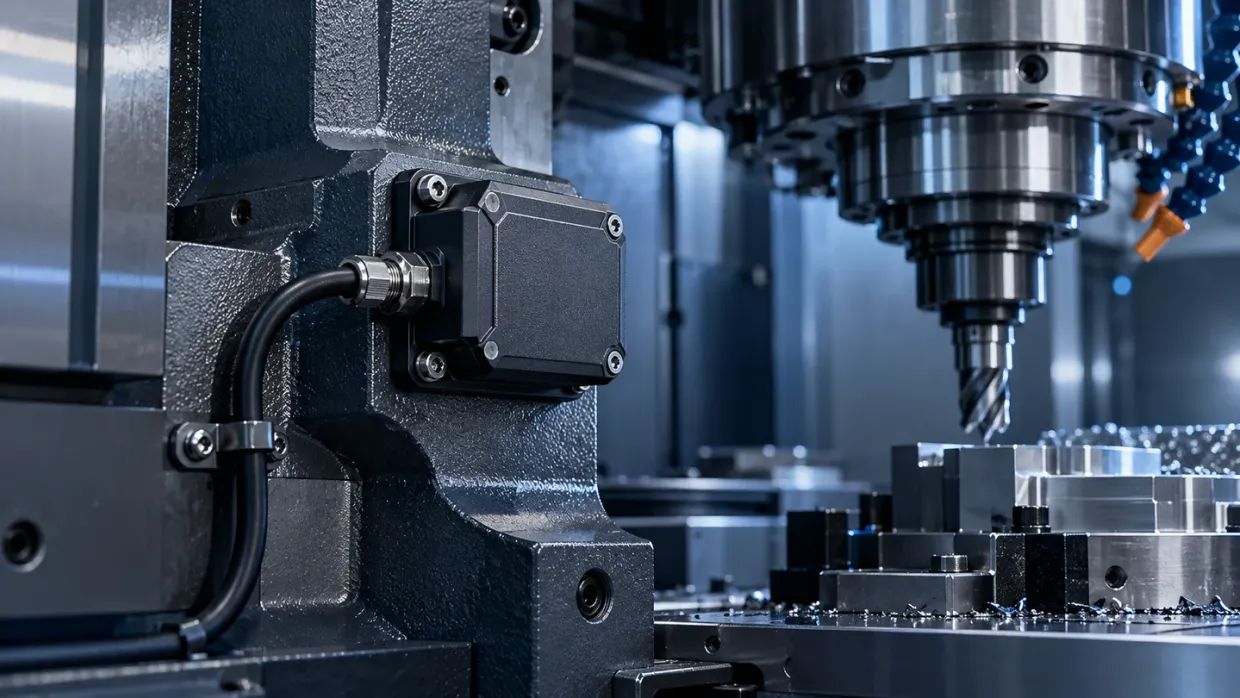
История измерений показывает, как меняется вибрация станка во времени. Специалист выбирает период, находит изменение или всплеск и приближает нужный участок графика для разбора.
На одном графике представлены среднеквадратический уровень RMS и максимум. RMS характеризует общий уровень колебаний за период, а максимум помогает заметить кратковременные всплески и сопоставить их с соседними измерениями.
Для оценки динамики сравниваем работу одного инструмента по одной программе при сопоставимых режимах обработки. Данные стойки задают доступный контекст; источник сведений об инструменте и правила сравнения проверяем при подключении.
Автоматическое измерение
Датчик фиксирует колебания во время работы инструмента и подачи. Измерения сохраняются со временем, чтобы связать их с выполняемой обработкой.
 Контекст обработки
Данные стойки помогают определить программу и режим работы. Источник сведений об инструменте и правила сопоставления проверяем при подключении конкретного станка.
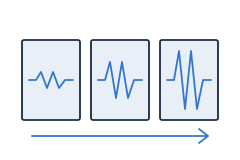 Динамика по выборкам
Несколько сопоставимых выборок показывают, сохраняется ли прежний уровень колебаний или вибрация последовательно растёт. История позволяет вернуться к участку, где началось изменение.
 Проверка причины
При росте вибрации система рекомендует проверить инструмент и геометрию. Технолог сопоставляет сигнал с условиями резания, определяет причину и выбирает корректирующее действие.
Оснастим один станок на один месяц, чтобы проверить эффект мониторинга на вашем производстве.
Резкий всплеск выделяется относительно соседних данных вибрации. Его время сопоставляется с перемещениями и действиями на стойке: например, с перемещением револьверной головы. Это помогает разобрать обстоятельства возможного столкновения.
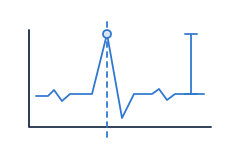 Момент и интенсивность
В истории сохраняются время всплеска и его величина по показаниям датчика. Разбор учитывает как сильные события, так и менее заметные удары в пределах настроенной чувствительности.
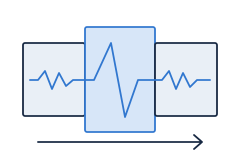 События рядом
Показания до и после всплеска позволяют оценить фон и характер события. Специалист видит, было ли это отдельное воздействие или изменение вибрации в процессе обработки.
 Действия на стойке
Сопоставление с режимом, перемещениями и журналом действий помогает восстановить последовательность. Обстоятельства события и действия оператора специалист проверяет по совокупности наблюдений.
 Проверка после удара
Событие становится основанием проверить геометрию затронутого узла: шпинделя фрезерного станка или револьверной головы токарного. Результат проверки помогает определить дальнейшие действия.
На пилоте выбираем место крепления датчика, проверяем связь с данными стойки и определяем условия сравнения. Наблюдения разбираем вместе со специалистами предприятия и связываем с выполненными проверками.
 При росте вибрации
Проверить инструмент, крепление и геометрию в условиях выполняемой операции. После замены инструмента или регулировки сопоставить новые измерения с предыдущими и оценить стабильность обработки.
 После ударного события
Восстановить последовательность действий, проверить затронутый узел и его положение относительно принятой базы. Специалист определяет готовность станка продолжать обработку по результатам проверки.
 Обзор комплекса
Как данные со станков помогают сокращать простои, повышать доступность, уменьшать брак и внеплановые ремонты.
 Мониторинг стойки
Программа, режимы, сообщения и действия на панели дают контекст для разбора вибрации и ударов.
 Контроль геометрии
Проверка положения узлов помогает установить, изменилось ли состояние станка после события.
 Единая система мониторинга
Общая история станка связывает вибрацию с состояниями, программами и действиями. Развиваем анализ этих данных в отчёте за смену.
Оснастим один станок на один месяц, чтобы проверить эффект мониторинга на вашем производстве.