 Состояния
Временная лента показывает работу по программе, ручные режимы, ожидание, паузы и аварийные остановы с границами наблюдаемых периодов.
Находите причины потерь и планируйте обслуживание по фактической работе станков.
В системе можно вести любой станок предприятия: его модель, место установки, документы, историю обслуживания и задачи. Карточка оборудования становится общей точкой работы руководителя, мастера, технолога и инженера.
Сюда поступают данные стойки ЧПУ и подключённых датчиков: состояния, программы, действия на панели, режимы, вибрация и результаты контроля геометрии. Состав наблюдений определяется оборудованием и установленными устройствами.
Руководитель видит распределение времени работы в процентах и длительностях. Специалисты ведут показания наработки, назначают обслуживание и задачи, сохраняют результаты проверок. Данные станка и выполненные работы остаются в единой истории.
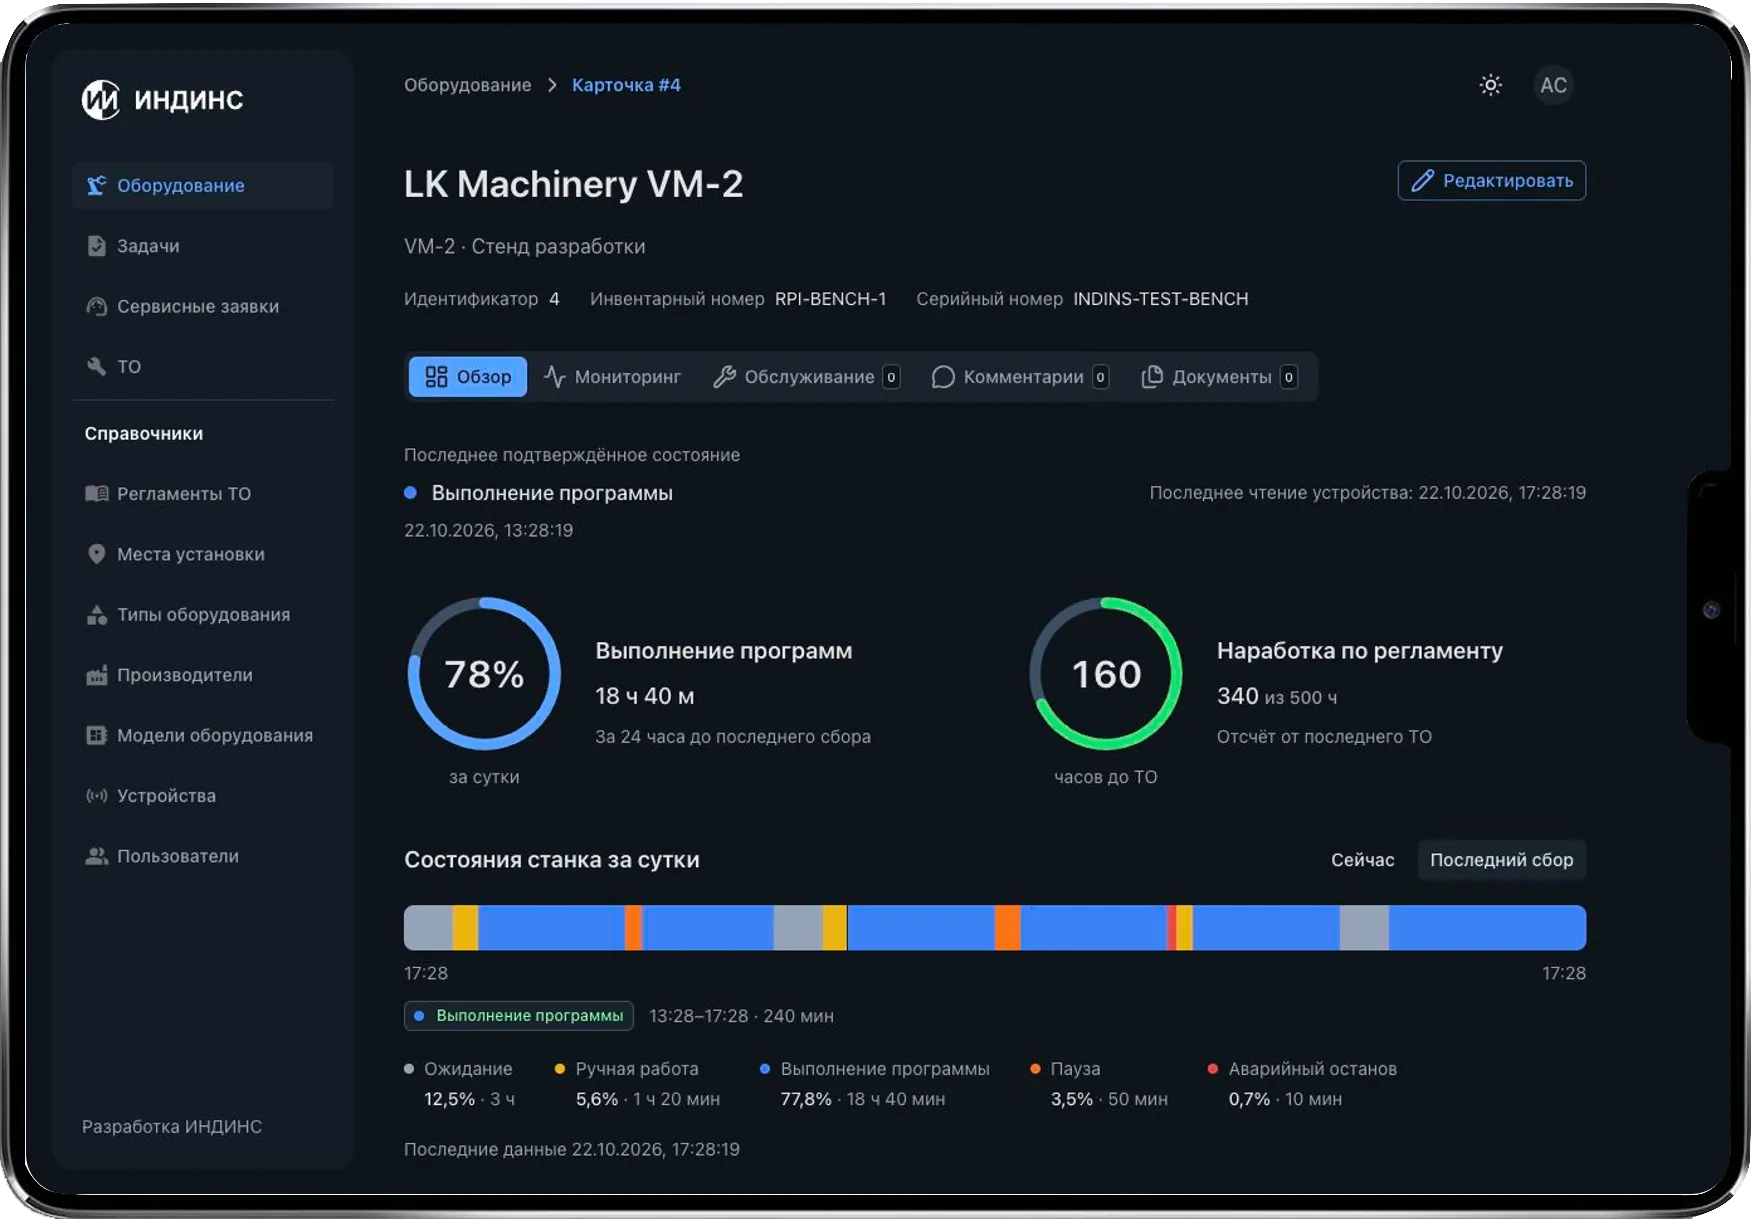
Карточка станка объединяет сведения о работе и данные назначенных ему устройств. По выбранному периоду можно восстановить последовательность событий и открыть нужное измерение или программу.
Состояния
Временная лента показывает работу по программе, ручные режимы, ожидание, паузы и аварийные остановы с границами наблюдаемых периодов.
 Действия и события
Доступная история действий на стойке, аварийные сообщения и изменения режима помогают восстановить обстоятельства остановки или сбоя.
 Программы
Наблюдаемые выполнения связаны с оборудованием и доступными версиями программ. Специалист может вернуться к файлу и контексту обработки.
 Режимы обработки
Подача, обороты, нагрузки и координаты рассматриваются вместе со временем и программой. Состав параметров подтверждается для конкретной стойки.
 Вибрация
История измерений показывает изменения уровня колебаний и всплески. Их можно сопоставить с режимом работы и событиями станка.
 Геометрические проверки
Результаты подключённого контроля и проверок относительно измерительной базы дополняют историю состояния узлов оборудования.
Руководитель видит, сколько времени станок выполнял программу, работал в ручном режиме, ожидал или находился на паузе. Длительности и проценты помогают выбрать периоды для разбора.
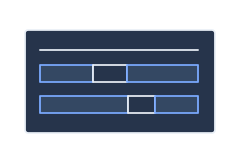 Временная лента
Последовательность состояний позволяет найти нужную остановку, увидеть её начало и окончание, перейти к событиям этого периода.
 Длительности
Время работы, ожидания и пауз показывает, какие интервалы заняли существенную часть суток и требуют пояснения мастера.
 Доли в процентах
Каждому состоянию соответствует его доля выбранного периода. Так руководитель оценивает распределение времени и сравнивает сопоставимые периоды работы.
 Полнота наблюдений
Периоды с неизвестным состоянием выделяются в общей картине. Последнее успешное чтение помогает определить, какие сведения доступны для разбора.
В той же системе ведутся наработка, регламенты, назначенные работы и поручения сотрудникам. История оборудования помогает подготовить проверку, а результат работы дополняет карточку станка.
 Наработка
Журнал сохраняет показания накопленной наработки с датой и временем. Источник показаний и правила их получения определяем для конкретного оборудования.
 Регламенты
Для станка задаются состав работ, календарная периодичность и интервал наработки. Эти сведения служат основанием для рекомендации следующего обслуживания.
 Мероприятия ТО
Сотрудник назначает обслуживание и фиксирует его выполнение. История сохраняет сроки, статус, фактическую дату и наработку на момент проведённых работ.
 Задачи
Поручение связывается со станком или мероприятием ТО. Исполнитель, срок, статус, обсуждение и материалы помогают организовать работу и сохранить её результат.
Внутри системы проектируем регулярный анализ с искусственным интеллектом: раз в смену или сутки он должен разбирать доступные данные стойки, вибрации и геометрии. Период и вопросы для анализа согласуем с предприятием.
В концепции предусмотрены отдельный разбор станка и общая сводка для начальника производства: стабильность работы, ошибки, действия оператора, требующие разбора, и приоритетные проверки. Существенный вывод связывается с исходными событиями; причину и дальнейшее действие подтверждает специалист.
 Контекст работы
Какой станок и период рассматриваются, что выполнялось и насколько полно представлены исходные данные.
 Значимые события
Остановки, повторяющиеся ошибки и изменения параметров, которые следует рассмотреть вместе с условиями обработки.
 Возможная причина
Проверяемое объяснение с переходом к наблюдениям, программе и доступному контексту. Пояснения сотрудников дополняют машинные данные.
 Следующая проверка
Предмет и приоритет проверки для инженера или технолога. Решение принимается после изучения обстоятельств и подтверждения причины.
Оснастим один станок на один месяц. Проверим сбор данных, разбор истории и использование системы в работе вашего производства.
 Обзор комплекса
Общее решение для сокращения потерь и повышения эффективности производства.
 Мониторинг ЧПУ
Получение состояний, режимов, программ и событий стойки управления.
Контроль вибрации
Измерения для наблюдения изменений в работе оборудования.
Контроль геометрии
Измерения положения узлов и геометрических параметров станка.
Оснастим один станок на один месяц, чтобы проверить эффект мониторинга на вашем производстве.